Popis
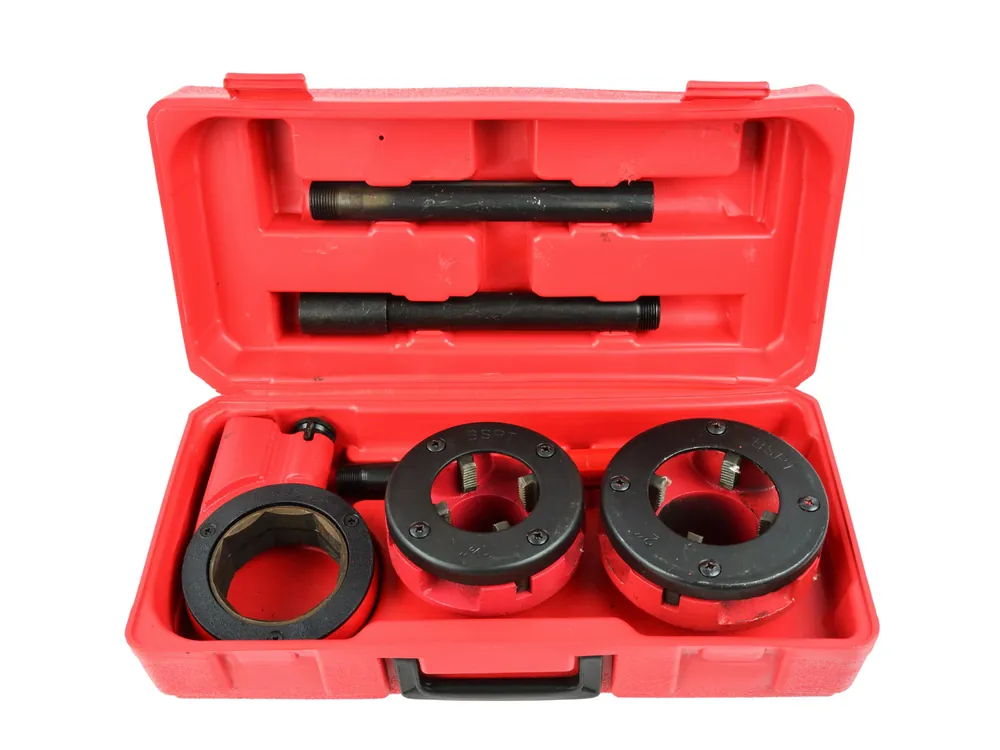
Hydraulická závitnice na trubky 1,5-2″ GEKO G01003
Hydraulická závitnice na trubky je určena k řezání závitů na ocelových a pozinkovaných trubkách o průměru 1½“ a 2″. Sada obsahuje dvě závitové hlavy s litinovým tělem a nože z chrom-vanadové legované oceli CrV.
Rozsah průměrů : 1½“ – 2″
Počet závitových hlav : 2 ks
Tvrdost nožů : HRC 58-62
Materiál nožů : Ocel CrV
Technické vlastnosti
Hydraulický systém pohonu
Hydraulický mechanismus snižuje sílu potřebnou k řezání závitů, a tím omezuje únavu při práci s trubkami větších průměrů. Pákový systém umožňuje přesné dávkování přítlaku.
Nože z oceli CrV s tvrdostí HRC 58-62
Chrom-vanadová ocel (CrV) kalená na tvrdost 58-62 HRC zajišťuje odolnost proti opotřebení a udržení ostrosti řezných hran. Parametr HRC (Rockwell Hardness C) určuje tvrdost materiáluhodnoty 58-62 znamenají velmi vysokou tvrdost, typickou pro řezné nástroje.
Litinové tělo závitových hlav
Šedá litina zajišťuje tuhost konstrukce a odolnost proti mechanickým nárazům. Tento materiál se vyznačuje dobrým tlumením vibrací, což se projevuje stabilitou při řezání závitu.
Rukojeť s nástavcem
Prodloužená rukojeť zvyšuje točivý moment, což usnadňuje řezání závitů na trubkách větších průměrů bez nadměrné fyzické námahy. Nástavec umožňuje práci ve stoje.
Technické údaje
| Model | G01003 |
| Typ závitnice | Hydraulická |
| Rozsah průměrů trubek | 1½“ (DN40) – 2″ (DN50) |
| Počet závitových hlav v sadě | 2 kusy |
| Materiál nožů | Legovaná chrom-vanadová ocel (CrV) |
| Tvrdost nožů | HRC 58-62 |
| Materiál těla závitových hlav | Litina |
| Dodatečné vybavení | Rukojeť s nástavcem |
Použití
- Řezání závitů na ocelových trubkách ve vodovodních instalacích
- Příprava závitových spojů v instalacích ústředního topení
- Řezání závitů na pozinkovaných trubkách
- Montážní práce na plynových instalacích (po získání příslušného oprávnění)
- Opravy a modernizace instalací v průmyslových objektech
- Řezání závitů na trubkových tvarovkách (spojky, kolena)
- Instalatérské práce na stavbách
Jak ověřit kompatibilitu s trubkou
Průměr 1½“ odpovídá trubce DN40 (vnější průměr cca 48,3 mm) a 2″ trubce DN50 (vnější průměr cca 60,3 mm). Před zahájením práce se ujistěte, že vnější průměr trubky odpovídá rozsahu závitové hlavy. Závit se řeže na vnějším povrchu trubky, proto je při volbě závitové hlavy nutné zohlednit tloušťku stěny trubky.
Používání a údržba
Příprava k práci
Před zahájením řezání závitů očistěte povrch trubky od nečistot, rzi a barvy. Trubku upněte do svěráku nebo upínače trubek a zajistěte její stabilitu. Před nasazením závitové hlavy je vhodné použít závitovou pastu nebo strojní olejusnadní to řezání a prodlouží životnost nožů.
Postup řezání závitů
Závitová hlava se nasazuje kolmo k ose trubky a dotahuje upínacím mechanismem. Řezání se provádí otáčivým pohybem se současným přítlakemcelá otáčka doprava, poté půl otáčky doleva pro lámání třísek. Hydraulický systém snižuje potřebný přítlak. Závit se má řezat postupně a kontrolovat hloubku řezu.
Údržba
Po skončení práce očistěte nože od třísek a zbytků oleje. Pohyblivé části je třeba mazat strojním olejem. Nože vyžadují pravidelnou kontrolu ostrostitupé nože způsobují stržení závitu a zvyšují opotřebení mechanismu. Závitnici skladujte na suchém místě a nože chraňte před korozí.
Související produkty
Při práci se závitnicí se mohou hodit: závitová pasta nebo strojní olej, svěrák nebo upínač trubek pro stabilizaci trubky, drátěný kartáč pro čištění povrchu trubek, nástroje pro sražení hran trubek před řezáním závitu.