Popis
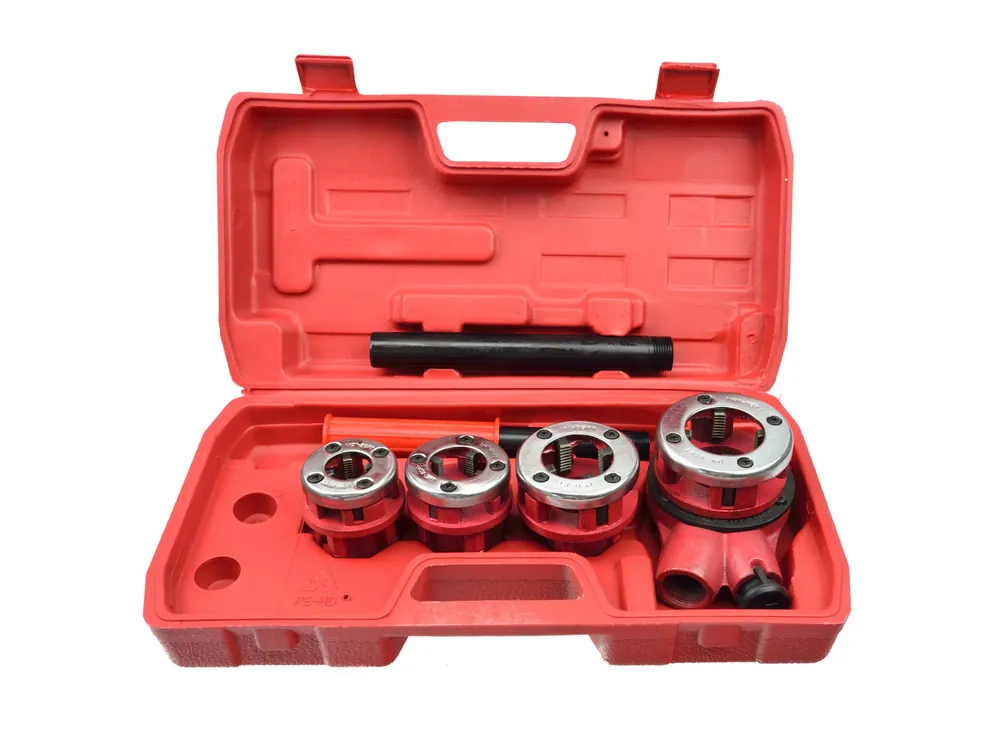
Hydraulická závitnice 4dílná GEKO G01000
Hydraulická závitnice určená pro závitování ocelových a pozinkovaných trubek v rozsahu průměrů 1/2″ až 1,1/4″. Sada obsahuje 4 závitové hlavy se zuby z CrV oceli s tvrdostí HRC 58-62 a litinovým tělem zajišťujícím odolnost konstrukce.
Rozsah závitů : 1/2″ – 1,1/4″
Počet závitových hlav : 4 prvky
Tvrdost zubů : HRC 58-62
Typ pohonu : Hydraulický
Technické vlastnosti
Legovaná ocel CrV v zubech
Použití chrom-vanadové oceli zajišťuje odolnost proti opotřebení a udržení ostrosti řezných hran. Tvrdost HRC 58-62 znamená, že zuby si zachovávají geometrii i při intenzivním používání na tvrdých materiálech.
Litinová konstrukce závitových hlav
Litinové tělo zvyšuje stabilitu při závitování a pohlcuje vibrace. Tento materiál se vyznačuje odolností proti prasknutí při zatížení, což má význam při závitování silnostěnných trubek.
Hydraulický systém
Hydraulický pohon snižuje sílu potřebnou k vytvoření závitu, což omezuje únavu obsluhy. Mechanismus zajišťuje rovnoměrný tlak po celé délce závitu a eliminuje riziko poškození prvních závitů.
Rukojeť s nástavcem
Možnost prodloužení páky zvyšuje krouticí moment bez dodatečné námahy. Nástavec umožňuje práci na obtížně dostupných místech, kde by standardní rukojeť nestačila.
Technické specifikace
| Model | G01000 |
| Výrobce | GEKO |
| Typ závitnice | Hydraulická |
| Rozsah průměrů závitů | 1/2″ – 1,1/4″ (DN 15 – DN 32) |
| Počet závitových hlav v sadě | 4 prvky |
| Materiál zubů | Legovaná chrom-vanadová ocel (CrV) |
| Tvrdost zubů | HRC 58-62 |
| Materiál těla závitových hlav | Litina |
| Doplňkové vybavení | Rukojeť s nástavcem |
Použití
- Vodovodní instalace v bytových a veřejných budovách
- Montáž systémů ústředního vytápění s ocelovým potrubím
- Nízkotlaké plynové instalace (po certifikaci)
- Opravy a modernizace starých potrubních rozvodů
- Instalatérské práce na stavbách a montážních pracovištích
- Závitování pozinkovaných a černých ocelových trubek
- Příprava závitových spojů v mechanických dílnách
- Havarijní opravy instalací v průmyslových objektech
Příprava k práci
Před závitováním je nutné trubku očistit od otřepů a rzi. Konec by měl být sražen pod úhlem 15-20 stupňů, což usnadňuje vedení závitových hlav. Při práci používejte závitový olej nebo chladicí a mazací emulzi, která prodlužuje životnost zubů a zlepšuje kvalitu závitu. Po ukončení práce očistěte závitové hlavy od třísek a ochraňte je proti korozi.
Volba průměru závitové hlavy
Průměr závitu uváděný v palcích se vztahuje ke jmenovitému průměru trubky, nikoli k vnějšímu průměru. Například: trubka 1/2″ má vnější průměr přibližně 21 mm a vnější závit má průměr přibližně 20,9 mm. Před zahájením práce ověřte průměr trubky posuvným měřítkem a zvolte odpovídající závitovou hlavu ze sady.